
|
|
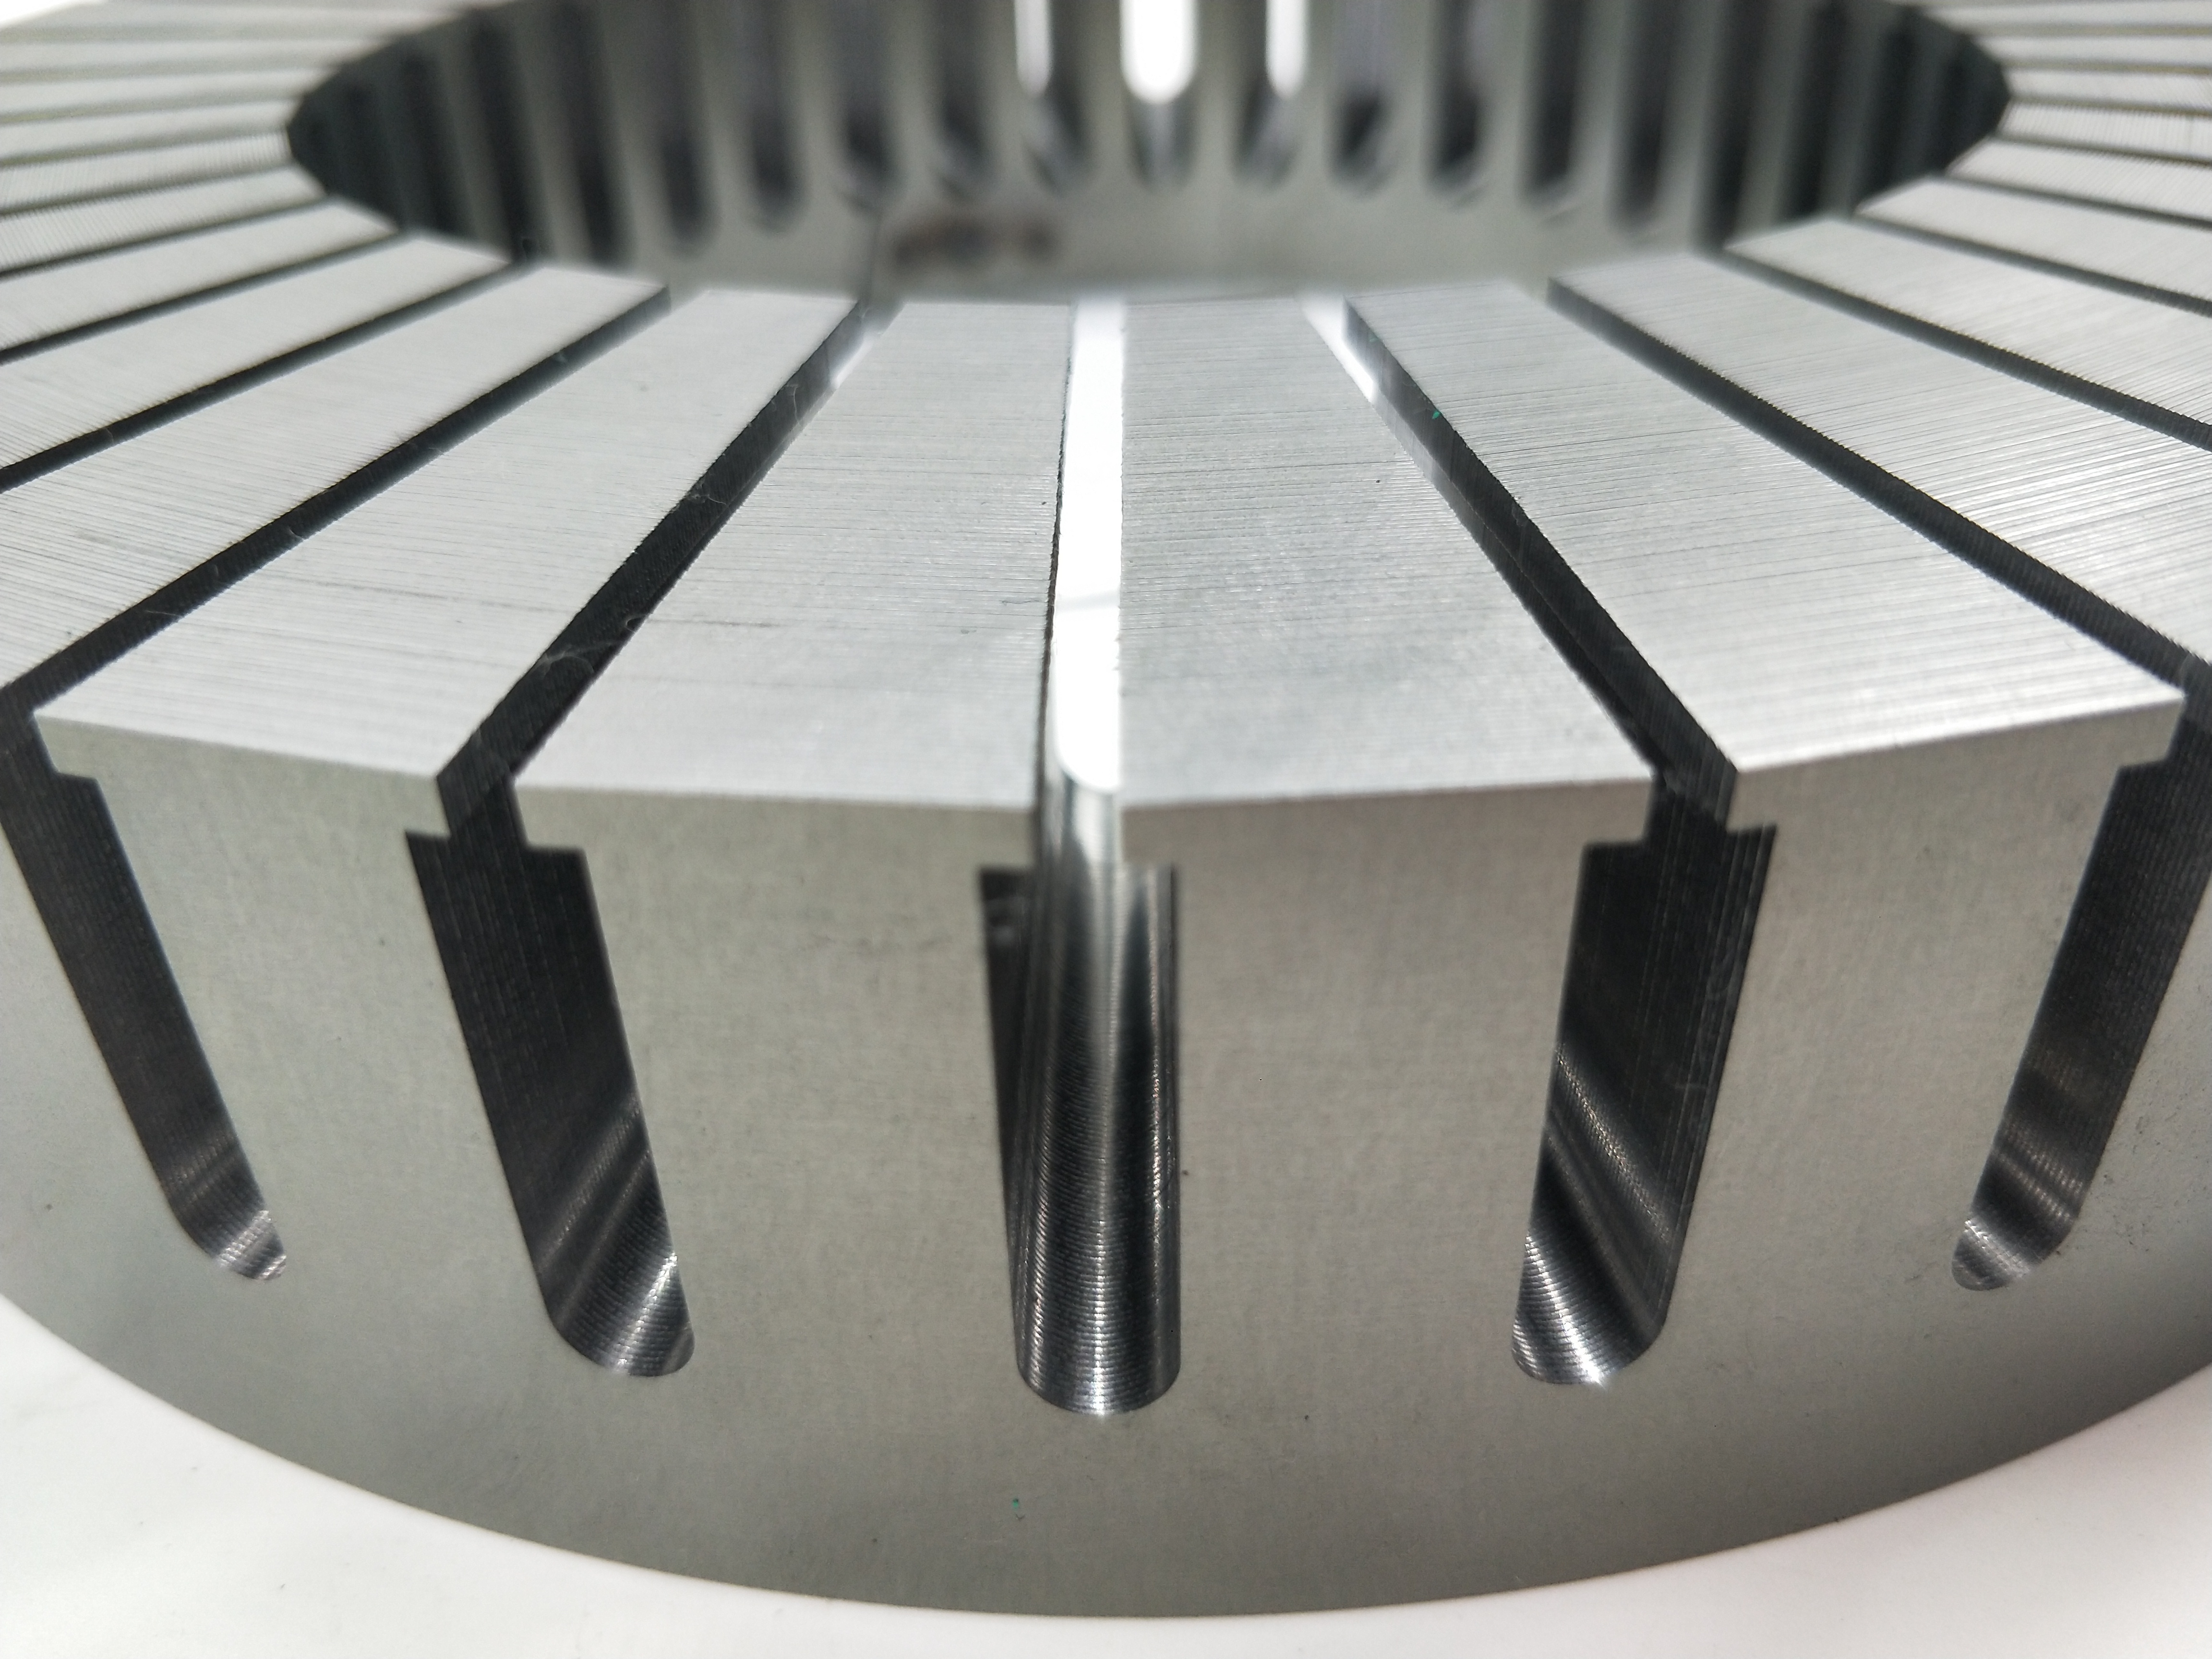 Proceso de estampado y bobinado para sator de motor de flujo axial El sator de motor de flujo axial está actualmente reemplazando a los motores tradicionales en más y más campos debido a su estructura compacta y alta densidad de potencia del motor, y ha logrado muy buenos resultados; La producción de sator de motor de flujo axial es esencialmente diferente del núcleo del estator tradicional. La dirección tradicional de laminación del estator es presionar o cortar una sola pieza de la misma forma, adoptar un proceso de laminación adecuado y apilar axialmente para lograr los parámetros y la altura requeridos para el diseño del producto; El sator de motor de flujo axial adopta un equipo integrado de estampado y bobinado dedicado, que utiliza una matriz de estampado dedicada para perforar la forma de ranura y un sistema de control servo sincrónico para controlar con precisión la frecuencia de estampado y la velocidad de bobinado, con el fin de lograr una alineación consistente del producto desde el diámetro interior al diámetro exterior; Best se ha centrado en el desarrollo de la tecnología de sator de motor de flujo axial durante muchos años. Después de años de inversión en investigación y desarrollo, actualmente tiene 6 sistemas de estampado y bobinado de estator de disco diseñados y desarrollados de forma independiente, que pueden satisfacer la capacidad de producción diaria de 1000pcs; Debido a que la máquina está diseñada y desarrollada completamente independientemente, podemos aumentar la capacidad de producción en 3-5 veces en 2 meses; Best ofrece soluciones de sator de motor de flujo axial de una sola parada desde la adquisición de materias primas, estampado de productos, bobinado, perforación, pegado, soldadura, recocido y bobinado. Actualmente, hemos formado asociaciones estratégicas con varias marcas de motores de disco de renombre alemanas, británicas y suizas para proporcionarles soluciones integrales de estator de flujo axial (AVID, Borggarner, etc.);  Introducción al proceso del estator de disco de doble cara ¿De acuerdo con el proceso general de producción del estator del motor de flujo magnético axial, el estampado y el devanado se llevan a cabo en uno, y cada vez que se golpea un diente, el sistema servosómico impulsa el devanado para moverse, pero si el estator tiene dos planos con dientes, ¿ qué debo hacer? Hay dos situaciones: 1. los dos dientes del estator están en posición paralela: solo es necesario diseñar un punzón al diseñar el molde, y los dos dientes se pueden estampar simultáneamente; 2. la dislocación de los dos dientes del estator: debido a que la distancia entre los dos dientes aumenta con el radio de devanado, el molde tradicional ya no puede cumplir con los requisitos; Debe realizarse un diseño dinámico de la matriz de estampado, es decir, el punzón es un Estado de movimiento, y el tiempo y el ciclo de su estampado se controlan con precisión a través de una computadora para lograr los resultados de estampado necesarios; Baist se ha centrado en la producción y el desarrollo tecnológico del estator del motor de flujo magnético axial durante muchos años, con una experiencia completa en la producción y fabricación del estator del motor de flujo magnético axial, desde estampado, perforación, molienda final, recocido y devanado;  Recolocación por esfuerzo del estator de flujo magnético axial En general, a excepción del corte por hilo, que enfría el producto con refrigerante en tiempo real y, por lo tanto, presenta una tensión térmica interna relativamente baja, todas las demás tecnologías de procesamiento, como el corte por láser y el estampado por punzón, generan cierta tensión en la sección transversal cortada. Esta tensión altera la distribución del campo magnético interno de la chapa de acero al silicio, lo que aumenta las pérdidas. El proceso de recocido térmico es un tratamiento especial que se lleva a cabo para mejorar el rendimiento del producto después del estampado. Los estatores de flujo axial se fabrican generalmente con equipos especiales mediante estampado y bobinado. Por lo tanto, es inevitable que se genere cierta tensión de punzonado y cizallamiento en la pieza de estampado durante el proceso, lo que aumenta las corrientes parásitas del motor. Por lo tanto, para estatores de flujo axial de alto rendimiento, recomendamos un tratamiento térmico de recocido para eliminar la tensión interna del estator y mejorar su rendimiento. Baist cuenta con una amplia experiencia en la producción de rotores, estatores y motores. Puede realizar tratamientos de recocido específicos según las características del material de diferentes láminas de acero al silicio. Corrección del polígono del estator del motor de flujo magnético axial El proceso de producción del estator del motor de disco es el estampado + el devanado. A través del control de un sistema preciso, estos dos procesos se llevan a cabo de forma sincrónica. El número de dientes y el espesor de la laminación se determinan ambos por la configuración del sistema operativo; De hecho, al devanar, dado que el material de los dientes del producto del estator del motor de disco ha sido estampado y cortado, no se puede devanar en una forma circular teórica, sino que se convertirá en un polígono. La longitud de los lados del polígono está directamente relacionada con el tamaño del estator y el número de dientes; Cuando el diámetro exterior del estator es relativamente grande (más de 200 mm) o el número de sus dientes es menor de 24, este polígono será más evidente; Baist puede corregir el arco del polígono del estator del motor de disco a través de una solución técnica única, de modo que los diámetros exteriores de todos los estatores se acerquen a la forma del arco teórico; La siguiente imagen muestra la diferencia en los resultados cuando el estator se somete a la corrección del polígono y cuando no.
|


Contacto: Mike Qi
Teléfono móvil: +86 13751018358
Correo electrónico: sales@best-statorrotor.com
WhatsApp: +86 13751018358
Teléfono: +86 0769 82608280
Contacto: Angel
Correo electrónico: angel@best-statorrotor.com
WhatsApp: +86 13367372478