|
|
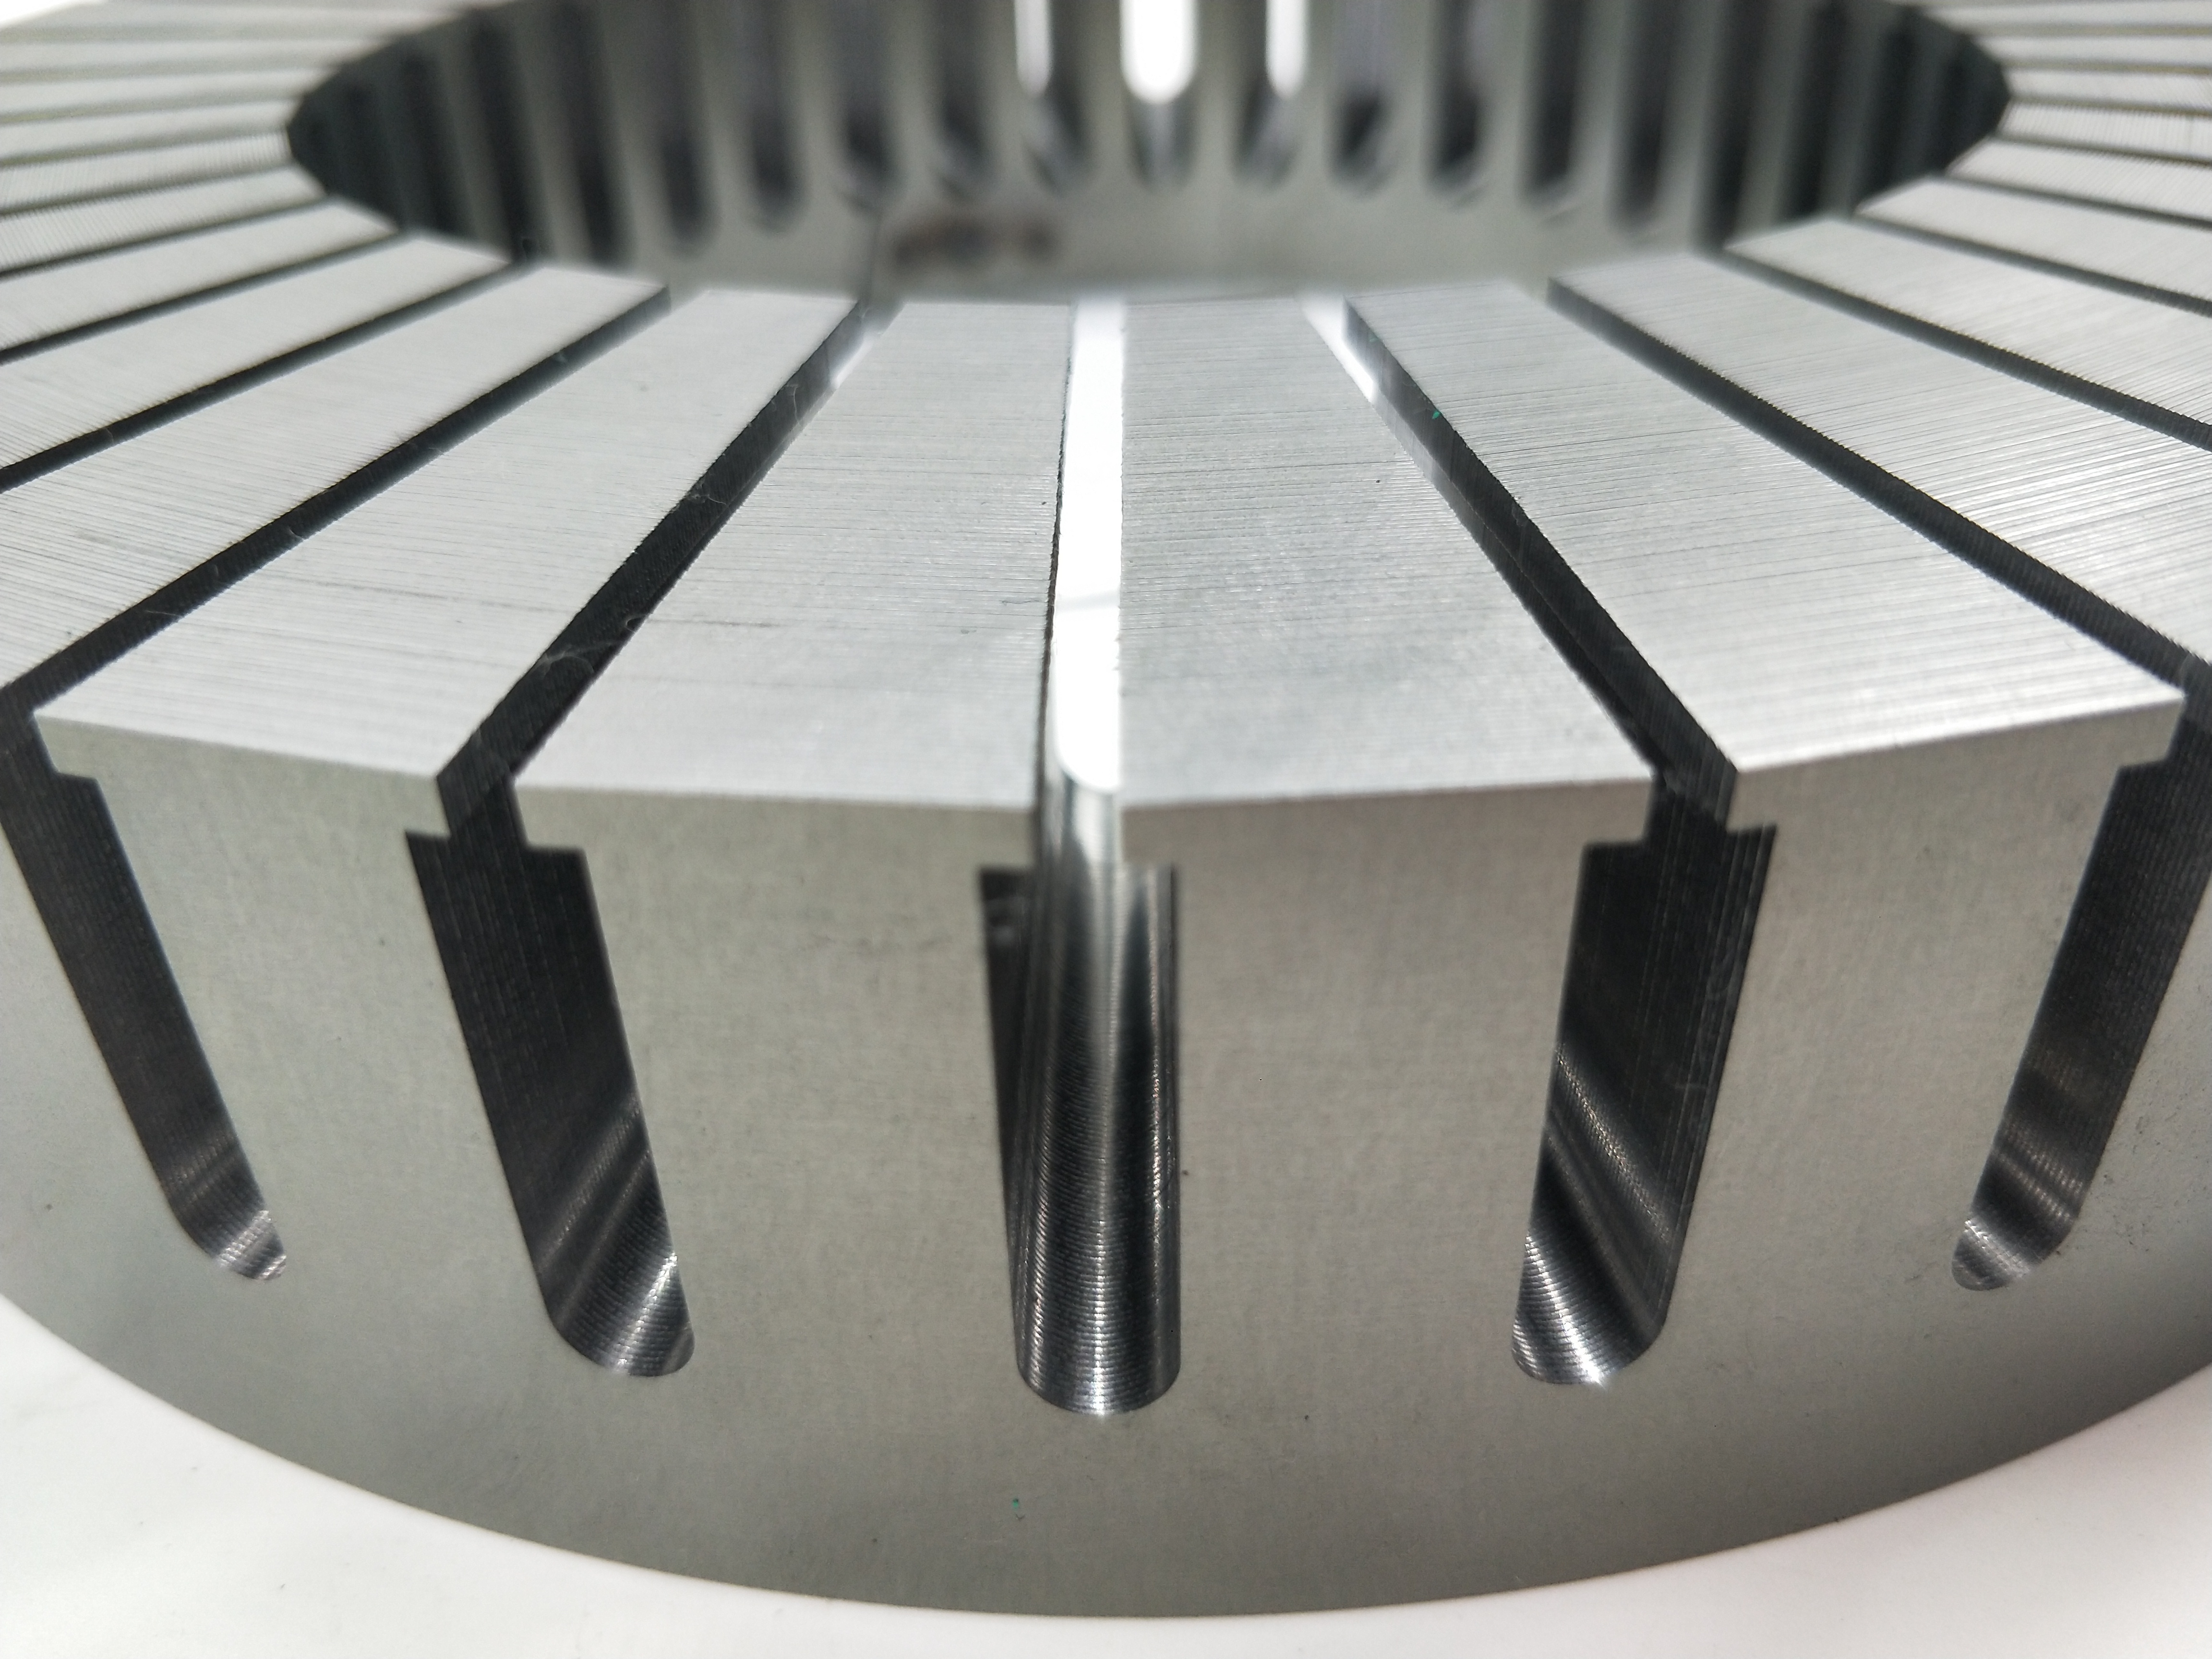 盘式定子冲压卷绕工艺 盘式定子也叫轴向磁通定子,目前由于其结构紧凑,马达功率密度高,正在越来越多的领域替代传统马达,并且取得了非常好的效果; 盘式定子的生产跟传统的定子铁芯有本质的不同,传统的定子的叠压方向是通过冲压或者切割的相同形状的单片,采用合适的叠压工艺,从轴向进行叠压以达到设计产品所需要的参数和高度;而盘式定子是采用专用的冲压卷绕一体设备,通过专用的冲压模冲压槽型,采用伺服同步控制系统,精确控制冲压的频率和卷绕的速度,以达到产品从内径到外径的一致性对齐; 佰思特专注于盘式定子工艺开发多年,经过多年的研发投入,目前具有6台自主设计开发的盘式定子冲压卷绕系统,可以满足日生产1000pcs的产能需求;由于机器完全是自主设计开发,因此我们可以在2个月内将产能提高3-5倍; 佰思特提供从原材料采购,产品冲压,卷绕,钻孔,胶粘,焊接,退火,绕线的一站式盘式定子解决方案,目前已经与多家知名的德国,英国,瑞士盘式电机品牌形成战略合作,为他们提供综合性的轴向磁通定子解决方案(AVID, Borgwarner等); 
按照一般的盘式电机定子的生产工艺,冲压与卷绕一体进行,每次冲一个齿的同时,伺服系统带动卷料进行移动,但是如果定子存在两个平面均有齿的情况,那又该如何处理呢?存在两种情况: 1.定子的两个齿在平行位置: 只需要在设计模具的时候再设计一个冲头,两个齿同步进行冲压即可; 2.定子的两个齿存在错位的情况: 由于两个齿之间的距离随着卷绕的半径变大而增大,所以传统的模具已经无法满足要求;必须进行动态冲压模设计,也就是冲头是运动状态,其冲压的时间和周期通过计算机进行精确控制以达到需要的冲压结果; 佰思特专注再盘式电机定子的生产和工艺研发多年,具备完整的盘式电机定子,从冲压,钻孔,磨端面,退火,绕线的生产和制造经验;  一般来说,除了线切割由于其实时对产品进行冷却液冷却,其内部热应力较小,除此之外,所有其他的加工工艺,比如激光切割和冲床冲压,均会再冲剪截面产生一定的应力,这个应力会破坏硅钢片内部的磁场分布,从而导致损耗增加,热应力退火工艺就是为了提高冲压后产品的性能而进行的特殊处理工艺; 轴向磁通定子一般均采用专用的设备进行冲压卷绕生产,因此不可避免在冲压的过程中会在冲压部位产生一定的冲剪应力,增加电机的涡流顿号;因此针对高性能的轴向磁通定子,我们推荐进行退火热处理以消除轴向磁通定子内部的应力,提高性能; 佰思特具备多年的定转子和马达生产经验,可以根据不同的硅钢片材料特性进行针对性的退火处理。 盘式电机定子是的生产工艺过程为,冲压+卷绕,通过精密系统控制,同步进行,其齿数和叠压厚度均通过操作系统设置进行确定; 其实当卷绕进行时,盘式电机定子产品由于齿的材料已经被冲压剪切掉,因此他无法按照理论的设计圆形的卷绕,而是会变成多边形,多边形的边长跟定子的大小和齿的数量有直接关系; 当定子的外径偏大(超过200mm),或者其齿数少于24个时,这种多边形会更明显; 佰思特通过独特的技术方案,可以实现盘式电机定子多边形圆弧纠正,让所有的定子外径均趋近于理论的圆弧形状;下方图片展示了定子在采用多边形纠正和没有多边形纠正的时候的结果差异;
|


