
|
|
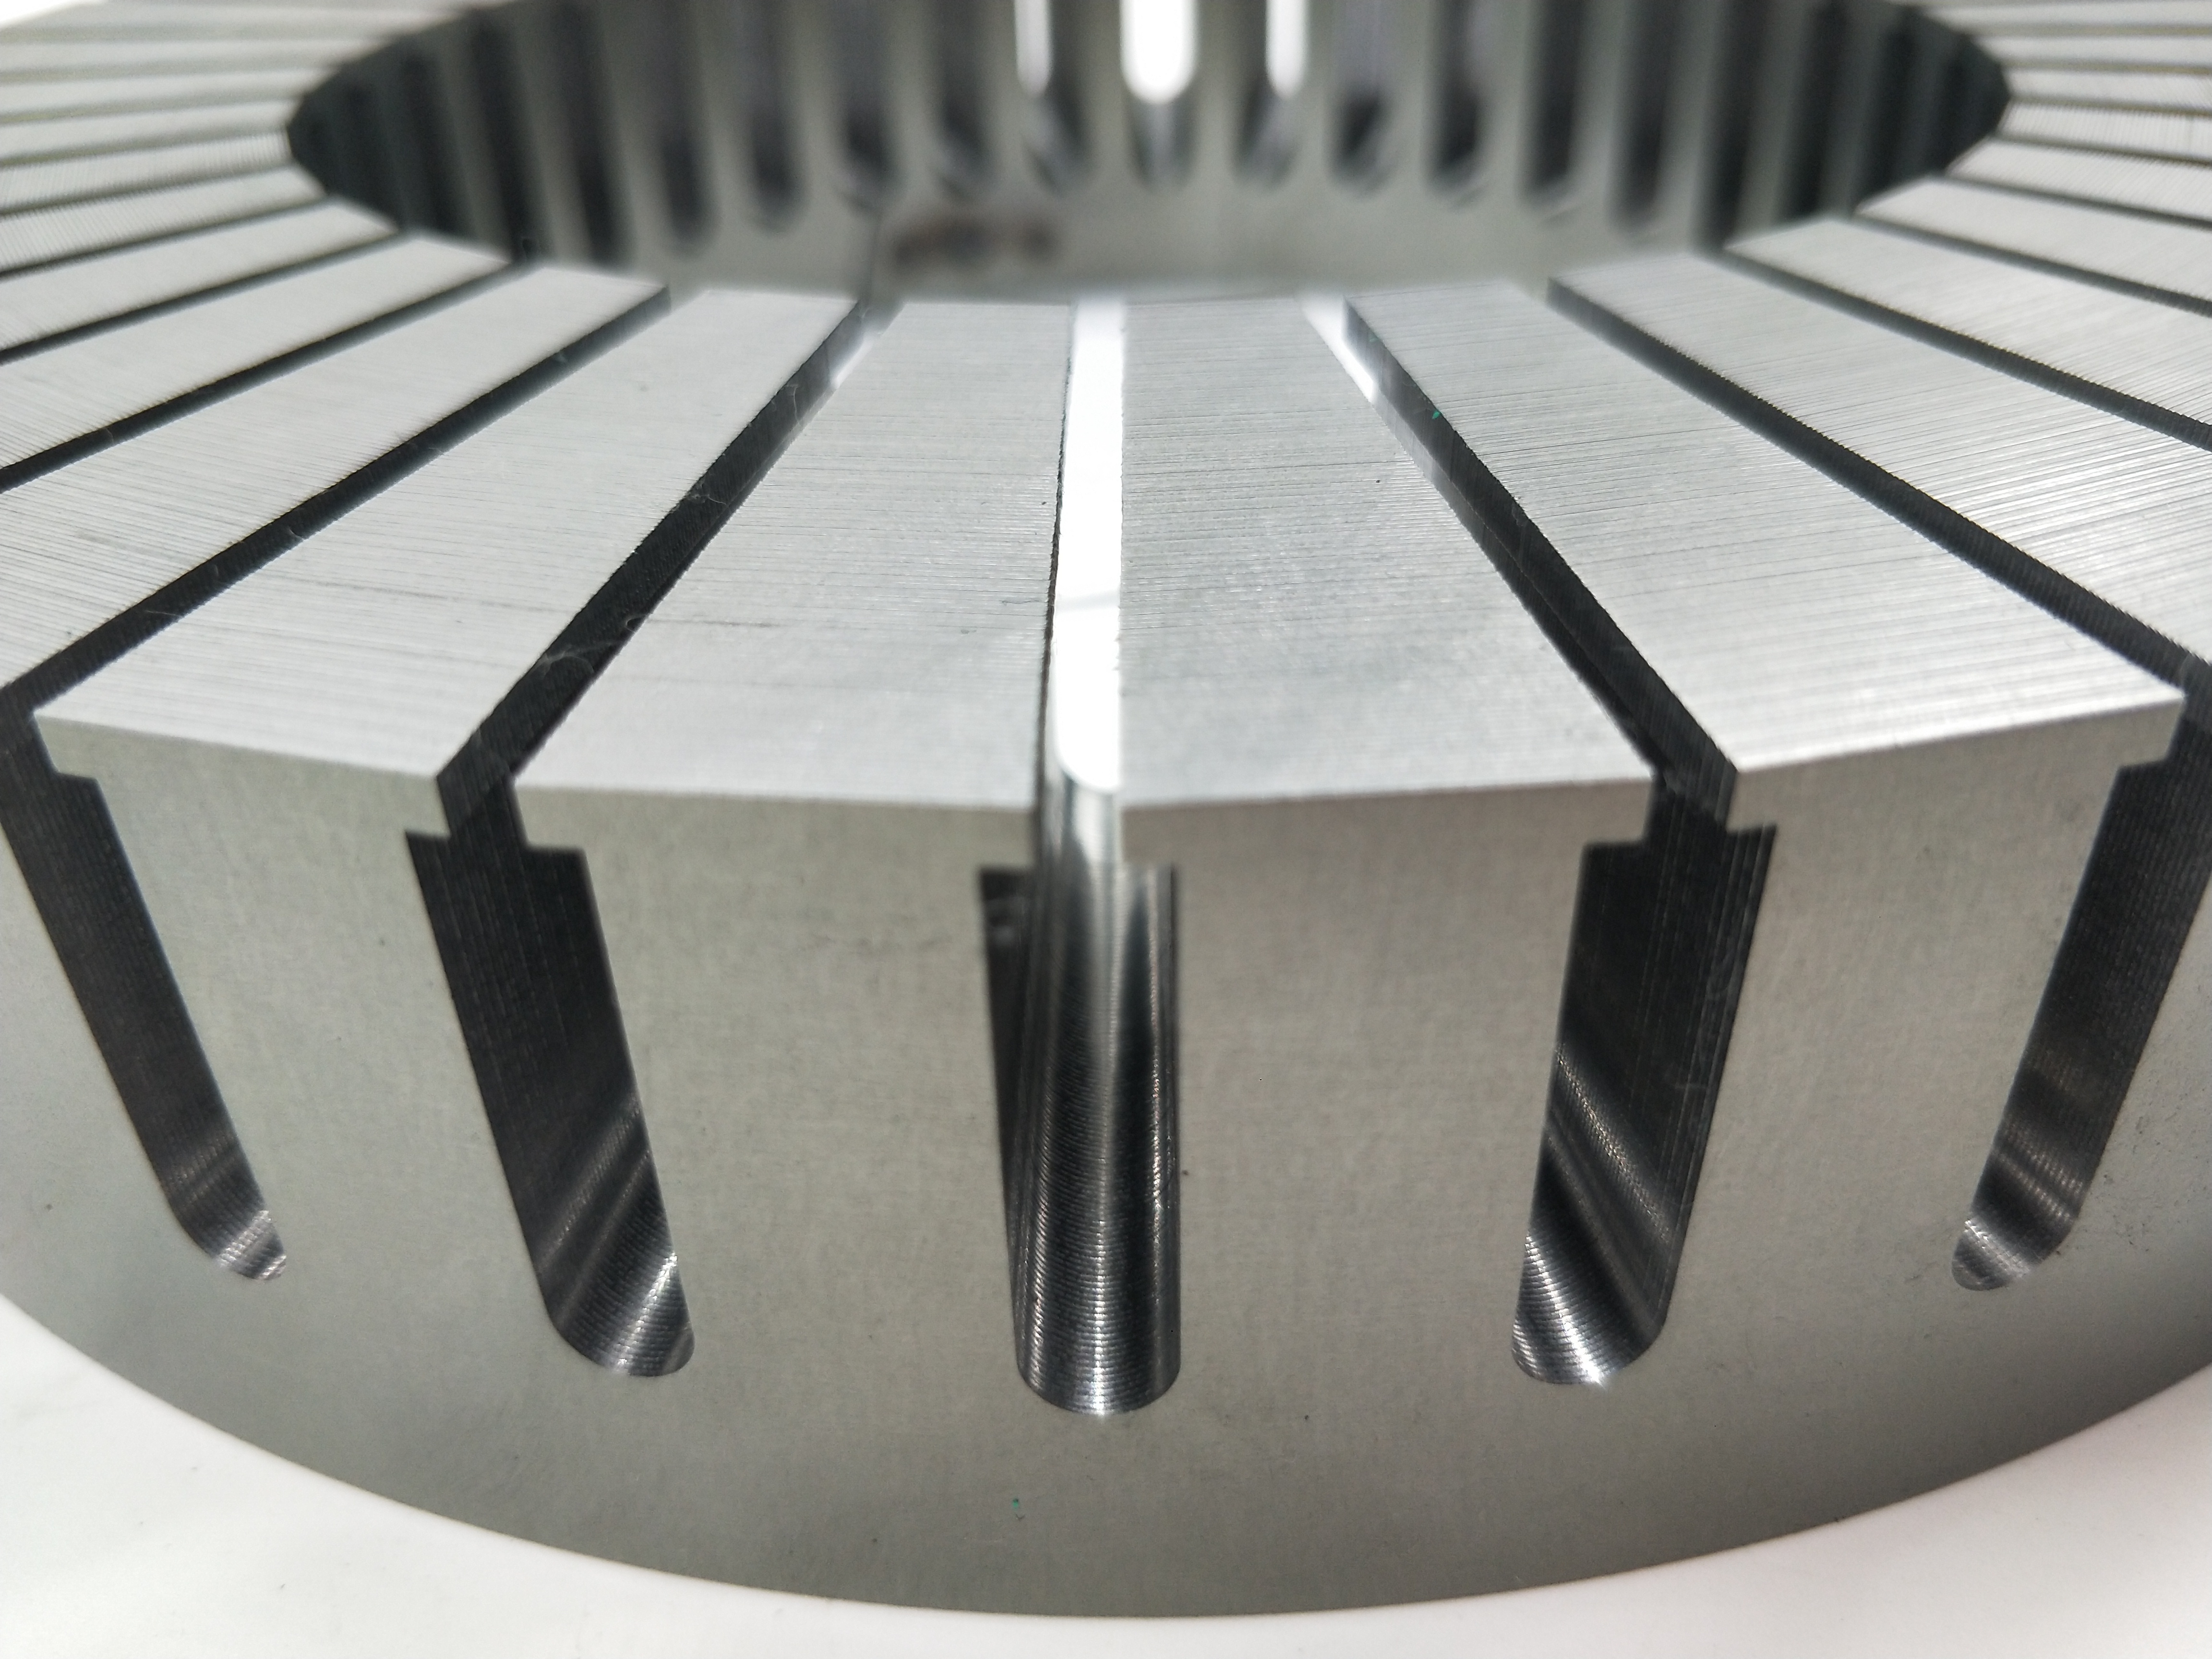 Процесс штампования и обмотки для мотора с осным потоком Осевой поток двигателя sator в настоящее время заменяет традиционные двигатели во все большем количестве областей из-за его компактной структуры и высокой плотности мощности двигателя, и достиг очень хороших результатов; Производство сатора двигателя осевого потока по существу отличается от традиционного ядра статора. Традиционное направление ламинирования статора состоит в том, чтобы нажать или разрезать один кусок одной и той же формы, принять подходящий процесс ламинирования и накладывать осиво для достижения параметров и высоты, необходимых для конструкции продукта; Сатор двигателя осного потока принимает специальное интегрированное оборудование для штампования и обмотки, которое использует специальную штамповку для пробива формы канавки и сервосинхронную систему управления для точного контроля частоты штампования и скорости обмотки, чтобы достичь последовательного выравнивания продукта от внутреннего диаметра до внешнего диаметра; В течение многих лет Best сосредоточился на развитии технологии сатора двигателя с осным потоком. После многих лет инвестиций в исследования и разработки, в настоящее время он имеет 6 независимо спроектированных и разработанных систем штампования и обмотки дискового статора, которые могут удовлетворить ежедневную производственную мощность 1000шт; Из-за того, что машина полностью самостоятельно спроектирована и разработана, мы можем увеличить производственную мощность в 3-5 раз в течение 2 месяцев; Best предоставляет единовременные решения sator двигателя осного потока от закупки сырья, штамповки продукта, обмотки, бурения, клеивания, сварки, отжигания и обмотки. В настоящее время мы установили стратегическое партнерство с несколькими известными немецкими, британскими и швейцарскими брендами дисковых двигателей, чтобы предоставить им комплексные решения для статоров осного потока (AVID, Borggarner и т. д.); многоугольник статора дискового двигателя Статор осевого магнитного тока является производственным процессом, штамповка + намотка, через управление прецизионной системой, синхронизация, количество зубов и толщина наложения давления определяются параметрами операционной системы; На самом деле, когда намотка выполняется, статор аксиального магнитного тока продукт, потому что материал зуба был вырезан из штамповки, поэтому он не может быть круглым намоткой в соответствии с теоретическим дизайном, но станет многоугольником, длина края многоугольника напрямую связана с размером статора и количеством зубов; Этот многоугольник более очевиден, когда внешний диаметр статора слишком велик (более 200 мм) или его количество зубов меньше 24; Благодаря уникальному техническому решению Baister может реализовать коррекцию дуги многоугольника статора осевого двигателя, так что все внешние диаметры статора приближаются к теоретической форме дуги; На рисунке ниже показаны различия в результатах статора при использовании многоугольной коррекции и без многоугольной коррекции;
 отжиг от напряжения статора осевого магнитного потока В общем, за исключением резки проволокой, которая охлаждает изделие охлаждающей жидкостью в режиме реального времени и, таким образом, имеет относительно небольшое внутреннее термическое напряжение, все другие технологии обработки, такие как лазерная резка и штамповка, будут генерировать определенное количество напряжения на срезанном поперечном сечении. Это напряжение нарушит распределение внутреннего магнитного поля листа кремнистой стали, что приведет к увеличению потерь. Процесс отжига термического напряжения представляет собой специальный процесс обработки, проводимый для улучшения характеристик изделия после штамповки. Статоры с осевым потоком обычно производятся на специальном оборудовании методом штамповки и намотки. Поэтому неизбежно, что в процессе штамповки в штамповочной части будет возникать определенное количество пробивного и сдвигающего напряжения, что увеличивает вихревые токи двигателя. Поэтому для высокопроизводительных статоров с осевым потоком мы рекомендуем отжиговую термическую обработку для устранения внутреннего напряжения статора с осевым потоком и улучшения его производительности. Baist имеет многолетний опыт в производстве роторов, статоров и двигателей. Он может выполнять целенаправленную обработку отжигом в соответствии с характеристиками материала различных листов кремнистой стали.  В соответствии с общей технологией производства статора осевого магнитного тока, штамповка и намотка в одном, каждый раз, когда зуб штампуется, сервосистема приводит рулон к перемещению, но если статор имеет две плоскости с зубьями, как это сделать? Существуют две ситуации: 1.Два зуба статора находятся в параллельном положении: необходимо только спроектировать еще один штамп при проектировании формы, два зуба могут быть синхронизированы для штамповки; 2. дислокация двух зубов статора: поскольку расстояние между двумя зубами увеличивается с радиусом намотки, традиционная форма больше не отвечает требованиям; Необходимо разработать динамический штамп, то есть штамп является состоянием движения, время и цикл штамповки которого точно контролируются компьютером для достижения требуемых результатов штамповки; Baister фокусируется на производстве и технологии статоров реосевого магнитного тока в течение многих лет, с полным осевым статором магнитного тока, от штамповки, сверления, измельчения торца, отжига, производства и изготовления обмотки; |


Контакт: Mike qi
Мобильный телефон: +86 13751018358
Электронная почта: sales@best-statorrotor.com
WhatsApp: +86 13751018358
Телефон: +86 0769 82608280
Контакт: Angel
Электронная почта: angel@best-statorrotor.com
WhatsApp: +86 13367372478